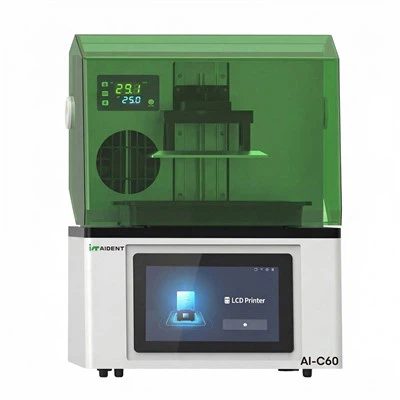
Zobārstniecības laboratorijās un klīnikās bieži rodas pazīstama problēma: digitālais modelis ir izveidots nevainojami, tomēr uz drukātā pagaidu kroņa ir redzamas atvērtas malas, okluzijas detaļas ir izplūdušas, ķirurģiskās vadotnes deformējas malās un ortodontiskie stiprinājumi atšķiras pēc izmēra. Neatkarīgi no tā, cik reižu parametri tiek pielāgoti, klīniskie standarti paliek nepieejami.
Mikronu{0}līmeņa precizitātes sasniegšana zobu sveķu 3D drukāšanā nekad nav{2}}viena problēma. Precizitāti ierobežo vairāki savstarpēji mijiedarbīgi faktori. Šodien mēs sistemātiski izsaiņojam galvenos ierobežojošos faktorus un izskaidrojam patiesos klīniskos sāpju punktus.
01. Sveķu materiāla īpašības - Precizitātes kļūdas galvenais avots
Sveķu fizikāli ķīmiskās īpašības veido lielāko atsevišķu izmēru kļūdu avotu.
Polimerizācijas saraušanās: UV cietēšanas laikā molekulārās ķēdes savelkas un saraujas. Tas ir galvenais iemesls mazizmēra kroņiem, vadotņu iekšējai saraušanai un modeļa deformācijai. To nevar pilnībā novērst.
Sacietēšanas un iedarbības saskaņošana: dažādiem sveķiem ir dažādi kritiskās iedarbības sliekšņi. Pārmērīga sacietēšana izraisa malu izplešanos un plecu noapaļošanu; Nepietiekama sacietēšana rada mazizmēra, mīkstus modeļus, kas vēlāk deformējas.
Viskozitāte un plūstamība: augstas -viskozitātes sveķiem ir grūti aizpildīt smalkas struktūras, piemēram, plecus un proksimālās spraugas, kā rezultātā malas ir nepilnīgas. Zemas -viskozitātes sveķiem ir tendence pārplūst un izpludināt malas, kā rezultātā rodas pārāk lieli izmēri.
Ūdens absorbcija un termiskā jutība: Sveķi var absorbēt mitrumu vai izplesties/savilkties līdz ar temperatūras izmaiņām. Tāpēc vides mitrums un temperatūras svārstības izraisa sekundāru deformāciju, kas apdraud ilglaicīgu{1}}precizitāti.
02. Aprīkojuma aparatūra - nosaka precizitātes augšējo robežu
Aparatūras precizitāte un stabilitāte nosaka sasniedzamās precizitātes griestus. Aparatūras defektus nevar pilnībā kompensēt ar procesa parametriem.
XY-ass detaļu izšķirtspēja: nosaka pēc pikseļu izmēra (DLP) vai lāzera vietas izmēra (SLA). Lielāki pikseļi vai plankumi rada neskaidrākas malas, plecus un smalkas tekstūras, samazinot detaļu izšķirtspēju.
Z-ass precizitāte: Regulē slāņa biezums. Zobārstniecībā parasti tiek izmantoti 25–50 μm slāņi. Biezāki slāņi rada izteiktāku-kāpņu pakāpienu, samazinot okluzālās un proksimālās virsmas līdzenumu un tieši ietekmējot piemērotību.
Ilgstoša{0}}aparatūras degradācija: gaismas -avota vājināšanās, objektīva kropļojumi un nevienmērīgs apgaismojums izraisa pakāpenisku izmēru novirzi un simetrijas kļūdas.
Z-ass platformas stabilitāte: vibrācijas vai pozicionēšanas neprecizitāte izraisa slāņa novirzi, modeļa deformāciju un sliktu sēdvietu.
03. Procesa parametri - Visvieglāk nekontrolējamais cilvēka mainīgais
Kad aparatūra un materiāli ir fiksēti, procesa parametri kļūst par galveno kontrolējamo (vai nekontrolējamo) faktoru.
Ekspozīcijas iestatījumi: pārmērīga-ekspozīcija izraisa pārmērīgu sacietēšanu un izplešanos (pārmērīgas, apjomīgas malas). Nepietiekama ekspozīcija rada nepilnīgu sacietēšanu (nepietiekama izmēra, viegli deformējamas daļas).
Platformas pacelšanas ātrums: Pārāk ātra pacelšana rada lielus atdalīšanas spēkus, kas velk uz nepilnīgi sacietējušajiem slāņiem, izraisot deformāciju, nokarāšanos vai detaļu lūzumu.
Atbalsta dizains: Pārāk maz balstu pieļauj konstrukcijas sabrukšanu; pārāk daudz atstāj pēdas, ka turpmākā slīpēšana novērš kritisko malu precizitāti un virsmas piemērotību.
04. Modeļa orientācija - Neredzamais faktors, kas ietekmē virsmas līdzenumu
Orientācija bieži tiek ignorēta, taču tieši mainās slāņa{0}}līnijas sadalījums un struktūras spriegums.
Optimāla pieeja: vertikāla vai neliela{0}}leņķa orientācija rada vienmērīgas slāņa līnijas, minimālu vertikālo deformāciju un vislabāko plecu un okluzālās precizitātes saglabāšanu.
Pārmērīgs slīpums: ievērojami pārspīlē Z-ass kāpņu-kāpšanu, padarot okluzālās virsmas nelīdzenas un proksimālās virsmas raupjas -, tieši kaitējot oklūzijai un komfortam.
Horizontālā orientācija: zobu drukāšanas tabu. Lieli plakani laukumi uzkrāj slāņu līnijas, rada nevienmērīgu spriegumu un bieži noved pie deformācijas vai sabrukšanas, pilnībā iznīcinot precizitāti.
05. Ziņas-Apstrāde - Bieži aizmirstais precizitātes slepkava
Liela daļa precizitātes zudumu rodas pēc drukāšanas, nevis tās laikā.
Tīrīšana: Nepietiekama tīrīšana atstāj nesacietējušus sveķus uz virsmas, veidojot pārāk lielas un lipīgas daļas. Pārmērīga-tīrīšana vai agresīva tīrīšana noberž smalkas struktūras un bojā malas.
Sekundārā cietēšana gaismā: Nevienmērīgs apgaismojums vai pārmērīga temperatūra cietināšanas blokā izraisa turpmāku polimerizācijas saraušanos, izraisot vispārēju deformāciju un izmēru novirzes.
Manuālā apdare un pulēšana: nevienmērīgs spiediens vai pārmērīga-slīpēšana noņem tādus kritiskus elementus kā pleci, malas un okluzālie kontakti, pilnībā iznīcinot izdrukas precizitāti un radot atvērtas malas vai okluzālus traucējumus.
06. Sākotnējie dati un vide - Raksturīga kļūda un ārējie traucējumi
Galīgā precizitāte jau ir daļēji noteikta{0}}datu iegūšanas posmā.
Skenēšanas un dizaina kvalitāte: Nepietiekama skenera precizitāte, roku trīce, troksnis vai trūkst datu, kā arī nepareiza plecu sagatavošana vai pārmērīga okluzijas pielaide CAD, rada neatgriezeniskas raksturīgās kļūdas, kuras neviens printeris nevar labot.
Vides apstākļi: Temperatūras svārstības izraisa platformas un sveķu termisko izplešanos/saraušanos. Augsts mitrums nodrošina priekšlaicīgu mitruma uzsūkšanos, izraisot izmēru novirzi un samazinātu stabilitāti.
Kopsavilkums
Zobu sveķu 3D drukāšanas izmēru kļūda ir materiāla, aprīkojuma, procesa, orientācijas, pēcapstrādes un datu/vides faktoru kumulatīvs rezultāts.
Sveķu polimerizācijas saraušanās ir galvenais kļūdu avots.
Procesa parametri un atbalsta stratēģija ir galvenie ikdienas -līdz-cilvēki izraisītie svārstību cēloņi.
Aparatūra nosaka precizitātes griestus.
Orientācija kontrolē slāņa{0}}līnijas līdzenumu.
Nestandartizēta pēcapstrāde
Skenēšanas, dizaina un vides problēmas rada neatgriezeniskas novirzes uz augšu.
Stabilu klīnisko precizitāti var sasniegt tikai ar pilnu{0}}procesa standartizētu kontroli. Atsevišķa parametra pielāgošana nekad neatrisinās deformācijas, izmēru nobīdes vai atvērtās-malas problēmas.
Uzņēmums Aident Technology izstrādā savus zobārstniecības 3D printerus un pielāgotos sveķus, paturot prātā šos reālos -pasaules ierobežojošos faktorus, - koncentrējoties uz stabiliem gaismas dzinējiem, optimizētu ekspozīcijas kontroli, zemu-sarukuma materiāliem un skaidriem procesa ieteikumiem -, lai laboratorijas un klīnikas varētu pastāvīgi sasniegt uzticamus klīniskos rezultātus.