Sveķu raksts ir 3D drukāts vaska aizstājējs, kas parasti tiek drukāts uz lejamiem sveķiem, kas aizstāj ar rokām vaskotu modeli, kas laboratorijā kādreiz tika izgrebts kroņiem, tiltiem, teleskopiskiem karkasiem un presēšanas darbplūsmām. Drukātie raksti investīciju ciklā tīri izdeg, tāpēc turpmākā liešana vai presēšana sākas no ģeometrijas, kas izstrādāta digitāli un izdrukāta ar dažu desmitdaļu milimetru izmēru kontroli. Šajā rokasgrāmatā ir izskaidrots, kas ir saistīts ar sveķu raksta darbplūsmu, kā lejamie sveķi atšķiras no parastajiem modeļa sveķiem, drukas parametri, kas saglabā modeļu izmērus, kļūmes režīmi, kas sabojā izdegšanu, un kā pārbaudīt lejamie sveķi pirms padeves maiņas. Publicētie dati no Aident materiālu līnijas, tostarp bezpelnu sveķi un 120–150 grādu augstas temperatūras izturīga saime, šeit apstiprina katru pretenziju, un cenas netiek rādītas: modeļu darbplūsmas tiek apstiprinātas ar testa lējumu palīdzību, pēc tam cenas nosaka pēc pieprasījuma.
Ko sveķu raksts aizstāj liešanas ķēdē
Tradicionālais darbs patērē visprasmīgāko laiku laboratorijā: vainaga karkasa vai teleskopiskā pārklājuma vaskošana ar rokām, tā ieguldīšana un cerība, ka izdegšana sniegs ģeometriju cauri. Sveķu raksts pārvieto šo ģeometriju programmatūrā. Korpuss tiek skenēts — bez pulvera, izmantojot intraorālo skeneri mazāk nekā 60 sekundēs, lai iegūtu pilnu loku, vai digitalizēts laboratorijas skenerī sekundēs — izstrādāts CAD formātā, un visu nakti izdrukāts uz galda printera. Apdrukātais raksts iegulda un izdeg kā vasks, un sekojošā liešana vai presēšana atveido izstrādāto ģeometriju, nevis tehniķa vakaru. Publicētie skenēšanas un drukāšanas darbplūsmas dati parāda tradicionālo trīs līdz četru dienu atjaunošanas ķēdi, kas tiek saspiesta tās pašas vai nākamās dienas laikā, un ietvara modeļi ir tieši tie, kur šī saspiešana atmaksājas, jo ar rokām vaksēti karkasi ir vislēnākie un visvairāk pārstrādājamie vienumi.
Liejamie sveķi salīdzinājumā ar parastajiem sveķiem
Vienīgā visizplatītākā tehniskā kļūda rakstu drukāšanā ir nepareizas sveķu grupas izmantošana. Parastā modeļa sveķi izdegot atstāj pelnu atlikumus, piesārņojot liešanas virsmu; Liejamie sveķi ir izstrādāti pilnīgai, tīrai izdegšanai – Aident bezpelnu vaska liešanas sveķi ir dokumentēts piemērs, kas izstrādāts tā, lai raksts iztvaikotu bez atlikumiem. Otrā spēļu saime ir augstas temperatūras izturīgi modeļu sveķi, kas publicēti ar 120–150 grādu pretestību, kas kalpo presēšanas un liešanas karkasa darbplūsmām, kurās modelis iztur karstu ieguldījumu kontaktu. Tabulā ģimenes saliktas blakus:
| Īpašums | Liejamie (nulles pelnu vaska) sveķi | Augstas temperatūras izturīgi modeļa sveķi | Standarta modeļa sveķi |
|---|---|---|---|
| Pamatdarbs | Izdegšanas raksti liešanai | Presēšanas/liešanas karkasi | Diagnostikas un darba modeļi |
| Izdegšanas uzvedība | Pilnīgs, bez pelniem | Stabils pie 120-150 grādiem | Nav paredzēts izdegšanai |
| Virsma investīcijām | Konsekvents, zems atlikums | Karstumizturīga ģeometrija | N/A |
| Tipiski gadījumi | Vainagi, tilti, teleskopiskie karkasi | Presēšanas darbplūsmas, ietvara posmi | Fit pārbaudes, studiju modeļi |
Saskaņojiet ģimeni ar procesu, pirms veiciet kaut ko citu: neviens drukas parametrs neglābj paraugu, kas drukāts nepareizā ķīmijā.
Sveķu raksta drukāšana: parametri, kas saglabā patiesu ģeometriju
Modeļi dzīvo vai mirst, kontrolējot izmērus, un atbildīgi ir četri parametri:
Printeriem ir ±0,03 mm izmēru precizitāte, un Ai220 13320 × 5120 izšķirtspēja atšķir savienotāju un malu detaļas vairāku rakstu plāksnē līdz aptuveni 10 plāksnēm dienā sērijveida ražošanai.
Modeļa darbplūsma soli pa solim
Ražošanas modeļa ķēde sastāv no sešiem posmiem:
Tā kā failu ķēde ir atvērta katrā posmā, paraugu, kas neizdodas izliet, no saglabātā faila var izdrukāt dažu minūšu laikā — bez atkārtotas vaskošanas vai atkārtotas skenēšanas.
Izplatītākie kļūdu režīmi un to labojumi
Četras kļūmes rada lielāko daļu modeļa problēmu. Pelnu piesārņojums lējumos norāda uz sveķu saimi — pārejiet uz dokumentēto bezpelnu liešanas formulu. Stingri vai vaļīgi lējumi izseko izmēru novirzei: pārbaudiet ekspozīciju, sacietēšanas laiku un termisko stabilitāti ar trīs dienu testa modeli, pēc tam izmēriet lējumu, salīdzinot ar projekta failu. Ieguldījumu plaisāšana ap biezām raksta sekcijām izriet no ģeometrijas: iedobiet vai atvieglojiet CAD apjomīgus reģionus, kā to vienmēr darīja vaksācijas tradīcija. Virsmas burbuļi uz raksta pēdas, lai mazgātu vai izārstētu spraugas — pirms sacietēšanas pabeidziet sveķu noņemšanu un degazējiet tvertni, ja sveķi ir sēdējuši nakti. Katrs no tiem ir minūtes līmeņa labojums, kad tas ir identificēts, tāpēc dokumentētais testēšanas protokols pārspēj tūlītēju problēmu novēršanu pacientu gadījumos.
Kā pārbaudīt lejamos sveķus pirms ražošanas
Veiciet validāciju tā, kā laboratorijas apstiprina jebkuras materiāla izmaiņas: izdrukājiet piecus identiskus testa modeļus dažādās dienās, izlaidiet tos visā investīciju ciklā un novērtējiet četrus rezultātus — izdegšanas tīrība, izmēru sakritība starp lējumu un dizaina failu, virsmas kvalitāte un atbilstība atsauces veidnei. Reģistrējiet drukas profilu, mazgāšanas laiku un sacietēšanas laiku, kas radīja lējumus, un saglabājiet šo ierakstu kopā ar sveķu partiju. Tikai pēc protokola nokārtošanas piegādātāja sarunai vajadzētu pāriet uz citātu; Aident publicē datu lapas savām liešanas un augstas temperatūras ģimenēm un atbalsta paraugu plānus saskaņā ar ISO 13485 un CE MDR 2017/745 kvalitātes vadību. Modeļa darbs atalgo piegādātājus, kuri var rakstiski paziņot par izdegšanas uzvedību — pieprasiet to skaidri.
Bieži uzdotie jautājumi
Vai paraugu liešanai var izmantot jebkurus 3D printera sveķus?
Nē. Standarta modeļa sveķi izdegot atstāj pelnus un piesārņo lējumus. Liejamie sveķi - nulles pelnu vaska liešanas klase - ir izstrādāti pilnīgai izdegšanai, un augstas temperatūras izturīgie sveķi pārklāj presēšanas darbplūsmas 120–150 grādu temperatūrā. Vispirms saskaņojiet sveķus ar procesu.
Cik precīzi ir drukātie sveķu raksti?
Printeri nodrošina ±0,03 mm izmēru precizitāti, un disciplinēta ekspozīcija un sacietēšana saglabā smalkās iezīmes patiesas līdz izdegšanai. Apstipriniet ar testa lējumiem, kas mērīti ar projekta failu pirms ražošanas.
Vai drukātie raksti pilnībā aizstāj roku vaksāciju?
Digitālajiem futrāļiem jā: raksts ir izstrādāts CAD formātā un drukāts bez vaksācijas. Roku vaksācija paliek vienreizējai korekcijai pie robežas, bet ražošanas ģeometrija tagad ir digitāla.
Kuram skenerim jāvada raksta darbplūsma?
Laboratorijas skeneris ar tiešo seansu skenēšanu saglabā galvenos modeļus digitālos — AI-S3 noskenē nospiedumu 15–19 sekundēs, savukārt AI-S9 ±0,005 mm ISO 12836 precizitāte ir piemērota precīzas sistēmas gadījumiem. Atvērtā STL/PLY/OBJ izvade ļauj brīvi izvēlēties CAD.
Vai iestatāt drukātā raksta darbplūsmu?sazinieties ar mūsu pārdošanas komandulai runātu par liešanas procesu, pieprasītu liešanas sveķu datu lapas un parauga plānu un apstiprinātu testa lējumus savā investīciju ciklā. Pārskatietlējamā vaska sveķu izstrādājuma lapaLai iegūtu sīkāku informāciju par nulles pelnu sastāvu, pārlūkojietpilns zobu 3D sveķu klāstsaugstas temperatūras saimei, un skatiet nulles pelnu liešanas sveķus mūsu kontekstānulles pelnu vaska liešanas sveķu funkcija.
- Orientācija:drukājiet karkasus tādā leņķī, kas attur balstus no pieguļošām virsmām — malas līnijām, dziļspieduma virsmām un savienotāju apgabaliem jābūt bez atbalsta.
- Ekspozīcijas disciplīna:palaist sveķu apstiprināto profilu; pārmērīga ekspozīcija uzbriest smalkos vaibstus, un pietūkušais raksts kļūst par stingru lējumu.
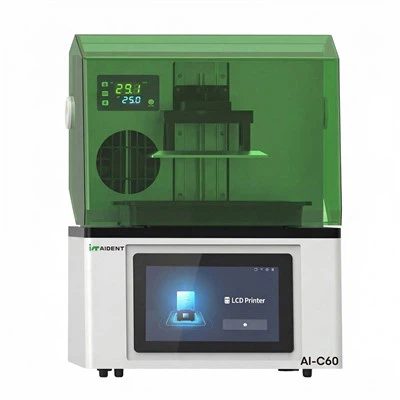
- Termiskā stabilitāte:sveķu viskozitāte un sacietēšanas izturēšanās mainās atkarībā no temperatūras, tāpēc abu Aident printeru viedajai nemainīgajai temperatūrai — 4K Ai-C60 atsevišķām vienībām un augstas izšķirtspējas Ai220 sērijas plāksnēm — ir nozīme raksta darbā.
- Mazgāšanas un sacietēšanas kontrole:pirms sacietēšanas pabeidziet sveķu noņemšanu, pēc tam sacietējiet precīzi līdz dokumentētajam ciklam; gan nepietiekama, gan pārmērīga sacietēšana izkropļo smalko anatomiju.
- Uzņemt:skenējiet preparātu vai galveno modeli — AI-S3 digitalizē seansu 15–19 sekundēs, AI-S9 atbilst ±0,005 mm saskaņā ar ISO 12836 precizitātes gadījumiem; abi eksportēt atvērtos STL, PLY un OBJ.
- Dizains:Exocad vai 3Shape formātā izveidojiet modeli ar izstrādātiem savienotājiem un piemalēm.
- Drukāt:orientējieties uz pieguļošām virsmām bez atbalsta un palaidiet izlejamo profilu uz apstiprinātā printera līmeņa.
- Pēcapstrāde:rūpīgi nomazgājiet, sacietējiet līdz specifikācijai, pabeidziet balstus ar pēc iespējas vieglāku pieskārienu.
- Investēt un izdegt:sekojiet ieguldījumu ražotāja ciklam, kura papildināšanai ir izstrādāts nulles pelnu sastāvs.
- Apraidiet vai nospiediet:metāls vai keramika atveido projektēto ģeometriju.