Precizitāte ir veiksmīgas zobu 3D drukāšanas pamats. Neatkarīgi no tā, vai ražojat modeļus, ķirurģiskas rokasgrāmatas, pagaidu restaurācijas vai izlīdzināšanas modeļus, pat nelielas izmēru kļūdas var izraisīt sliktu piemērotību, klīniskas korekcijas, pārtaisījumus un laika zudumu.
Precizitātes uzlabošana nav saistīta ar vienu iestatījumu. Tas ir vairāku faktoru optimizācijas rezultāts visā procesā - no sveķiem un printera līdz orientācijai, balstiem, temperatūrai un pēcapstrādei.
Šajā rokasgrāmatā ir sniegtas praktiskas, pārbaudītas metodes, ko 2026. gadā{0}}izmantojušas augstas veiktspējas klīnikas un laboratorijas.
Ātrs pārskats: precizitātes ķēde
Zobu 3D drukas precizitāte ir atkarīga no:
Sveķu sastāvs un kvalitāte
Printera kalibrēšana un aparatūras stabilitāte
Drukas orientācija un atbalsta stratēģija
Vides un sveķu temperatūras kontrole
Ekspozīcijas un kustības iestatījumi
Rūpīga mazgāšana un pilnīga pēc{0}}cietēšana
Konsekventi operatoru protokoli
Šo jomu sistemātiska risināšana rada vislielākos ieguvumus.
1. Izvēlieties pareizos augstas-precizitātes sveķus
Sveķi ir viens no lielākajiem mainīgajiem.
Izvēlieties sveķus, kas īpaši izstrādāti, lai nodrošinātu zemu saraušanos un augstu izmēru stabilitāti.
Modeļiem un izlīdzināšanas darbiem izmantojiet augstas{0}}precizitātes modeļu sveķus ar pierādītu zemu deformāciju.
Ķirurģijas rokasgrāmatām un klīniskajām daļām izvēlieties lietojumam{0}}specifiskus bioloģiski saderīgus sveķus, kas arī nodrošina precizitāti.
Izvairieties no vispārīgiem vai ne{0}}zobu sveķiem, kas dod priekšroku ātrumam vai izmaksām, nevis izmēriem.
Aident augstas precizitātes{0}}modeļu sveķi un Surgical Guide Resin ir izstrādāti tā, lai nodrošinātu zemu saraušanos un nemainīgu precizitāti, ja tos izmanto ar atbilstošiem parametriem.
2. Uzturiet pareizu printera kalibrēšanu
Nekalibrēts printeris nevar ražot precīzas detaļas neatkarīgi no sveķu kvalitātes.
Būtiskās kalibrēšanas pārbaudes:
Izveidojiet platformas izlīdzināšanu (automātiskā{0}}līmeņošana palīdz, taču joprojām veic pārbaudi)
Ekspozīcijas laika validācija (īpaši pirmie slāņi un parastie slāņi)
Z-ass precizitāte
Viegla viendabība visā būvlaukumā
Regulāri veiciet kalibrēšanu saskaņā ar ražotāja grafiku un pēc apkopes, transportēšanas vai būtiskām parametru izmaiņām.
3. Optimizēt orientāciju
Orientācija spēcīgi ietekmē gan precizitāti, gan virsmas kvalitāti.
Paraugprakse:
Ja iespējams, izvairieties no lielām plakanām virsmām, kas atrodas paralēli būvniecības platformai.
Modeļus un vadotnes 15–45 grādu leņķī, lai sadalītu saraušanās spēkus.
Turiet kritiskās virsmas (malas, oklūzijas tabulas, vadošās uzmavas) orientētas, lai iegūtu vislabākās detaļas un minimālas atbalsta zīmes.
Saglabājiet konsekventas orientācijas stratēģijas atkārtotiem detaļu veidiem, lai rezultāti būtu paredzami.
4. Izmantojiet efektīvas atbalsta struktūras
Atbalsti novērš kustību un samazina deformāciju drukāšanas laikā.
Uzklājiet atbilstošu atbalsta blīvumu, īpaši zem lielām vai pārkarenām vietām.
Smagākām sekcijām izmantojiet spēcīgākus kontaktpunktus.
Kad vien iespējams, neatbalstiet kritiskās montāžas virsmas.
Pēc mazgāšanas uzmanīgi noņemiet balstus, lai samazinātu virsmas bojājumus.
Slikti balsti ir galvenais izmēru izkropļojumu cēlonis.
5. Kontroles temperatūra
Sveķu viskozitāte un sacietēšanas uzvedība mainās atkarībā no temperatūras.
Saglabājiet sveķus ieteicamajā diapazonā (parasti 23–30 grādi daudziem zobu sveķiem).
Ja iespējams, izmantojiet printerus ar inteliģentu sveķu sildīšanu.
Izvairieties no drukāšanas aukstās telpās vai gaisa kondicionēšanas{0}}caurvēja tuvumā.
Pirms lietošanas ļaujiet atdzesētiem sveķiem sasniegt darba temperatūru.
Stabila temperatūra uzlabo gan precizitāti, gan drukāšanas panākumu līmeni.
6. Precizējiet-drukas iestatījumus
Galvenie iestatījumi, kas ietekmē precizitāti:
Slāņa augstums- Plānāki slāņi var uzlabot detaļas, bet palielina laiku un dažreiz arī stresu. Atlikums atbilstoši pieteikumam.
Iedarbības laiks- Sekojiet sveķu-konkrētajiem apstiprinātajiem profiliem. Pārāk- vai zem-ekspozīcija samazina precizitāti.
Pacelšanas ātrums un attālums- Pārmērīgs atdalīšanas spēks var noslogot daļu.
Pirmā{0}}slāņa iestatījumi- Būtiski adhēzijai un vispārējai stabilitātei.
Mainot sveķus, vienmēr sāciet ar ražotāja ieteikto profilu un noregulējiet tikai pēc pārbaudes izdrukām.
7. Magasmazgāšana un pēc-cietēšana
Pēc{0}}apstrāde tieši ietekmē galīgās dimensijas.
Rūpīgi nomazgājiet, taču izvairieties no pārmērīgas šķīdinātāja iedarbības, kas var mīkstināt vai uzbriest daļu.
Pirms sacietēšanas pilnībā izžāvējiet - šķīdinātāja atliekas traucē precīzu polimerizāciju.
Pēc-cietēšanas sveķiem precīzi norādītajā laikā un intensitātē.
Nodrošiniet vienmērīgu UV iedarbību uz visām virsmām (palīdz rotējošas vai daudzvirzienu cietināšanas vienības).
Nepilnīga vai nevienmērīga sacietēšana ir biežs aizkavētas deformācijas un izmēru izmaiņu iemesls.
8. Standartizējiet visu darbplūsmu
Konsekvence nodrošina precizitāti.
Dokumentējiet veiksmīgas orientācijas, atbalsta un parametru kombinācijas.
Apmāciet visus operatorus uz tiem pašiem protokoliem.
Izmantojiet vienas un tās pašas sveķu partijas, ja iespējams, kritiskiem darbiem un ievērojiet partiju numurus.
Periodiski veiciet testa modeļu vai kalibrēšanas daļu precizitātes pārbaudi.
Precizitātes optimizācijas kontrolsaraksts
| Apgabals | Darbība | Ietekme uz precizitāti |
|---|---|---|
| Sveķi | Izmantojiet īpašus-zobu{1}}sveķus ar zemu saraušanos | Augsts |
| Printera kalibrēšana | Regulāras izlīdzināšanas un iedarbības pārbaudes | Augsts |
| Orientēšanās | Nogrieziet lielas virsmas, aizsargājiet kritiskās vietas | Augsts |
| Atbalsta | Atbilstošs blīvums un izvietojums | Augsts |
| Temperatūra | Saglabājiet ieteicamo sveķu temperatūru | Vidējs – augsts |
| Drukas iestatījumi | Apstiprināti iedarbības un paaugstināšanas parametri | Augsts |
| Mazgāšana | Pamatīgi, bet kontrolēti | Vidēja |
| Pēc-cietēšanas | Pilnīga un vienota | Augsts |
| Procesu kontrole | Standartizēti protokoli | Augsts |
Kā Aident atbalsta augstāku precizitāti
Aident izstrādā savu ekosistēmu, lai samazinātu visbiežāk sastopamos neprecizitātes avotus:
Augstas{0}}precizitātes modeļa sveķiar zemu deformāciju un lielisku izmēru stabilitāti
Surgical Guide Resinizstrādāta stingrībai un precizitātei
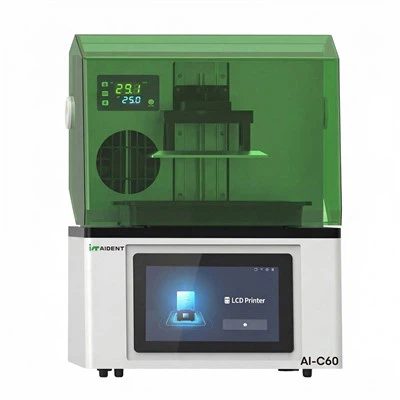
Ai-C60 un Ai220 printeriar automātisku{0}}līmeņošanu, inteliģentu temperatūras kontroli, stabiliem gaismas avotiem un atvērtu arhitektūru optimizētiem profiliem
Lai iegūtu konsekventus rezultātus, notīriet ieteicamos drukas un{0}}pēcapstrādes parametrus
Ja sveķi, printeris un process ir saskaņoti, lietotāji regulāri sasniedz precizitāti, kas nepieciešama prasīgiem zobārstniecības lietojumiem.
Mērīšanas un precizitātes pārbaude
Drukājiet standartizētus testa modeļus un izmēriet kritiskos izmērus.
Salīdziniet drukātos modeļus ar oriģinālajiem CAD datiem, izmantojot pārbaudes programmatūru, ja tāda ir pieejama.
Pārbaudiet drukāto vadotņu vai restaurāciju atbilstību verifikācijas modeļiem.
Izsekojiet ar izmēru problēmām saistīto pārtaisīšanas ātrumu kā galveno veiktspējas rādītāju.
FAQ
Kādu precizitāti es reāli varu sagaidīt no zobu 3D drukāšanas?
Izmantojot optimizētus procesus, modernie zobārstniecības printeri un augstas{0}kvalitātes sveķi parasti sasniedz ±50 μm vai labāku kritiskos izmēros, un daudzas sistēmas darbojas 20–50 μm diapazonā kontrolētos apstākļos.
Vai augstāka izšķirtspēja vienmēr nozīmē lielāku precizitāti?
Nav obligāti. Izšķirtspēja (slāņa augstums un pikseļu izmērs) palīdz iegūt detaļas, taču kopējā izmēru precizitāte vairāk ir atkarīga no sveķu saraušanās kontroles, kalibrēšanas, orientācijas un pēcapstrādes.
Cik bieži man jākalibrē printeris, lai nodrošinātu vislabāko precizitāti?
Ievērojiet ražotāja ieteikumus - parasti regulāri un pēc apkopes, platformas izmaiņām vai ievērojama kvalitātes krituma.
Vai programmatūras kompensācija var uzlabot precizitāti?
Dažas uzlabotas sistēmas piedāvā saraušanās kompensāciju. Tomēr tas vislabāk darbojas, ja pamatā esošais process jau ir stabils. Tas neaizstāj labus sveķus, kalibrēšanu un tehniku.
Kāpēc mani pilnās{0}}arkas modeļi uzrāda vairāk novirzes nekā mazie veidņi?
Lielākas daļas uzkrāj lielāku absolūto saraušanos un ir jutīgākas pret orientāciju, balstiem un atlikušo spriegumu. Lai nodrošinātu pilnīgu -arkas precizitāti, šiem faktoriem jāpievērš īpaša uzmanība.
Secinājums: precizitāte ir sistēma, nevis iestatījums
Zobu 3D drukas precizitātes uzlabošana prasa uzmanību visam procesam. Vislielākos ieguvumus nodrošina augstas-stabilitātes sveķu izmantošana, kalibrēta aprīkojuma uzturēšana, orientācijas un balstu optimizēšana, temperatūras kontrole un pareiza pēcapstrāde.
Laboratorijas un klīnikas, kurās precizitāte tiek uzskatīta par pārvaldītu sistēmu -, nevis vienu printera specifikāciju -, konsekventi ražo labāk-piemērotas detaļas un mazāk pārveidojumu.
Vai esat gatavs uzlabot zobu 3D drukāšanas precizitāti?
Sazinieties ar Aident, lai saņemtu ieteikumus par sveķiem, drukas profila optimizāciju, paraugu novērtēšanu vai veiktu augstas{0}}precizitātes darbplūsmas risinājumus →https://www.aident3d.com/inquiry
Vai arī sazinieties ar mums, izmantojot lapu Sazinieties ar mums.
Precīzas izdrukas sākas ar apzinātu procesa kontroli. Optimizējiet katru ķēdes posmu, un rezultāti sekos.