Pat pieredzējušas klīnikas un laboratorijas saskaras ar neveiksmīgām izdrukām. Viens neveiksmīgs darbs tērē sveķus, mašīnas laiku un personāla stundas. Tomēr lielākā daļa kļūmju ietilpst ierobežotā skaitā kategoriju, un tās var sistemātiski diagnosticēt.
Šis praktiskais kontrolsaraksts aptver visbiežāk sastopamās zobu 3D drukāšanas problēmas, to tipiskos cēloņus un ātrākās koriģējošās darbības. Izmantojiet to kā ikdienas atsauci, lai palielinātu pirmo-veiksmes rādītājus un saglabātu savu digitālo darbplūsmu uzticamu.
1. Druka nelīp pie būvēšanas platformas
Bieži simptomi
Pēc darba pabeigšanas platformā nekas neparādās
Uz plēves/FEP paliek tikai plāna sacietējušu sveķu kārtiņa
Modelis atdalās pusceļā un iekrīt tvertnē
Galvenie cēloņi un ātrās pārbaudes
Veidošanas platforma nav pareizi izlīdzināta → Atkārtoti-palaist automātisko-līmeņošanas vai manuālās nolīdzināšanas procedūru
Nepietiekams pirmā slāņa{0}}ekspozīcijas laiks → Palieliniet apakšējo ekspozīciju (parasti par 5–15% atkarībā no sveķiem)
Piesārņota vai bojāta atbrīvošanās plēve → Pārbaudiet un nomainiet FEP/nFEP, ja tas ir saskrāpēts vai duļķains
Platformas virsma ir pārāk gluda vai netīra → Rūpīgi notīriet; dažām platformām var palīdzēt viegls nobrāzums
Pārāk zema sveķu temperatūra → Pārliecinieties, vai sveķi ir ieteicamajā temperatūras diapazonā (bieži vien 25–35 grādi)
Profilakses padoms
Pirms kritisku gadījumu sākšanas vienmēr apstipriniet platformas izlīdzināšanu un sveķu temperatūru.
2. Slāņu atdalīšana / atslāņošanās
Bieži simptomi
Horizontālās plaisas vai pilnīga atdalīšana starp slāņiem
Drukāšanas laikā vai pēc tās modelis tiek sadalīts daļās
Galvenie cēloņi un ātrās pārbaudes
Nepietiekama normāla{0}}slāņa ekspozīcija → Nedaudz palieliniet ekspozīcijas laiku
Pārāk liels pacelšanas ātrums → Samaziniet pacelšanas ātrumu, īpaši lieliem vai blīviem modeļiem
Slikta atbalsta konstrukcija → Pievienojiet vairāk balstu vai biezākus atbalsta uzgaļus kritiskajās vietās
Sveķiem ir beidzies derīguma termiņš vai tie ir nepareizi sajaukti → Pārbaudiet sveķu partiju un sajaukšanu
Temperatūras svārstības drukāšanas laikā → Uzturiet stabilu apkārtējās vides un sveķu temperatūru
3. Nepilnīga vai mīksta sacietēšana (izdruka ir lipīga vai vāja)
Bieži simptomi
Virsma pēc mazgāšanas paliek lipīga
Modelis viegli deformējas vai tam trūkst paredzētās stiprības
Izmēru neprecizitāte pēc pēc{0}}cietēšanas
Galvenie cēloņi un ātrās pārbaudes
Zem-ekspozīcija drukāšanas laikā → Palieliniet ekspozīcijas iestatījumus atbilstoši sveķu datu lapai
Nepilnīga pēc{0}}cietēšana → Ievērojiet ražotāja ieteikto laiku, temperatūru un gaismas intensitāti
Nepietiekama mazgāšana → Pirms sacietēšanas nodrošiniet rūpīgu tīrīšanu (izopropilspirtu vai īpašu tīrīšanas līdzekli).
Veci vai nepareizi uzglabāti sveķi → Nomainiet sveķus un pārbaudiet uzglabāšanas apstākļus (viegli-saspiesti, pareiza temperatūra)
Šķēlējā atlasīts nepareizs sveķu profils → Vēlreiz{0}}pārbaudīt materiāla iestatījumus
4. deformācija vai izmēru neprecizitāte
Bieži simptomi
Modeļa cirtas malās
Okluzālās virsmas vai apmales neatbilst digitālajam dizainam
Lielajos modeļos ir redzami izkropļojumi
Galvenie cēloņi un ātrās pārbaudes
Nevienmērīgi vai nepietiekami balsti → Pārprojektēt atbalsta struktūru; pievienojiet vairāk kontaktpunktu lielās līdzenās vietās
Pārmērīgs sūkšanas spēks / liels pacelšanas ātrums → Samaziniet pacelšanas ātrumu un optimizējiet pacelšanas attālumu
Sveķu saraušanās nav kompensēta → Izmantojiet sveķiem{0}}specifisku saraušanās kompensāciju dizainā vai griezējā
Platformas vai printera kalibrēšanas novirze →{0}}atkārtoti kalibrēt un pārbaudīt, izmantojot testa modeli
Temperatūras izmaiņas → Stabilizējiet drukāšanas vidi
5. Caurumi, trūkstošās daļas vai nepilnīga ģeometrija
Bieži simptomi
Trūkst mazu funkciju
Negaidīti caurumi cietās vietās
Plānas sienas neveidojas
Galvenie cēloņi un ātrās pārbaudes
STL faila kļūdas (nav
Atbalsta smalko funkciju bloķēšanu vai nepietiekamu atbalstu → Pielāgojiet atbalsta izvietojumu un blīvumu
Ekspozīcija ir pārāk zema mazām detaļām → Palieliniet ekspozīciju vai izdrukājiet kritiskās daļas citā orientācijā
Šķēles izšķirtspējas vai slāņa augstuma iestatījumi ir pārāk rupji → Izmantojiet atbilstošu slāņa augstumu (parasti 50 μm vai smalkāku zobārstniecības darbam)
6. Pārmērīgi balsti vai apgrūtināta balsta noņemšana
Bieži simptomi
Balsti atstāj dziļas pēdas vai salauž modeli noņemšanas laikā
Pārāk daudz atbalsta dēļ tīrīšana prasa laiku{0}}
Galvenie cēloņi un ātrās pārbaudes
Pārāk{0}}atbalstīts modelis → Samaziniet atbalsta blīvumu ne-kritiskajās zonās, vienlaikus saglabājot stabilitāti
Atbalsta uzgaļa izmērs ir pārāk liels → Izmantojiet mazāku uzgaļa diametru, lai iegūtu smalkāku kontaktu
Slikta orientācija → Pār{0}}orientējiet modeli, lai samazinātu atbalstu uz kritiskām virsmām (malas, okluzālā anatomija)
Nepareizi atbalsta iestatījumi konkrētajiem sveķiem → Pielāgojiet saskaņā ar sveķu ražotāja ieteikumiem
7. Ar sveķiem-saistītas kļūmes
Ātrs sveķu kontrolsaraksts
Vai sveķi rūpīgi jāsamaisa pirms katras lietošanas reizes?
Derīguma termiņa robežās un pareizi uzglabāts?
Vai tas ir savietojams ar printera gaismas avota viļņa garumu?
Tīri un bez sacietējušiem gružiem?
Vai griešanas programmatūrā ir ielādēts pareizais sveķu profils?
Izmantojot labi-kvalitatīvus-zobu sveķus (modeļu sveķus, ķirurģijas virzošos sveķus, pagaidu kroņa sveķus utt.), tiek ievērojami samazinātas daudzas iepriekš uzskaitītās problēmas.
Sistemātiska traucējummeklēšanas rutīna
Ja drukāšana neizdodas, rīkojieties šādi:
Pārbaudiet neveiksmīgo izdruku un atzīmējiet precīzus simptomus
Pārbaudiet platformas līmeni un plēves stāvokli
Pārbaudiet sveķu temperatūru, sajaukšanos un iestatījumus
Pārskatiet STL, vai nav tīkla kļūdu
Pārbaudi atbalsta stratēģiju un orientāciju
Apstipriniet ekspozīcijas laikus un pacelšanas ātrumus
Pārbaudiet ar nelielu kalibrēšanu vai zināmu{0}}labu modeli
Katras kļūmes un veiksmīgā labojuma dokumentēšana veido institucionālās zināšanas un saīsina turpmāko diagnostikas laiku.
Kā uzticama aparatūra samazina kļūmju līmeni
Konsekventa mehāniskā veiktspēja un stabila temperatūras kontrole padara traucējummeklēšanu ātrāku un kļūmes retāk.
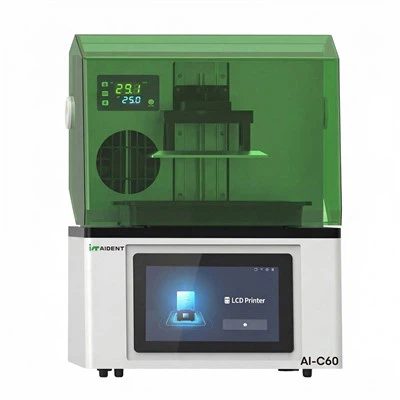
Aident zobu 3D printeriir izstrādāti ar praktiskām uzticamības funkcijām, kas novērš daudzus izplatītus atteices punktus:
Ai-C60: Precizitāte<0.03 mm, auto-leveling, built-in curing light, intelligent temperature control
Ai220: lielāks būvējuma apjoms ar tādu pašu uzmanību uz stabilitāti un atvērtu{0}}sistēmu saderību
Abi modeļi darbojas kā atvērtas sistēmas, pieņemot standarta STL failus un plašu sertificētu zobu sveķu klāstu. Apvienojumā ar precīziem atvērtiem{1}}izvades skeneriem (AI-30 intraorālajiem skeneriem un laboratorijas skeneriem) tie atbalsta tīru skenēšanas → noformējuma → drukāšanas darbplūsmu, kas samazina daudzus drukāšanas kļūmju avotus.
Galīgie ieteikumi
Glabājiet šī kontrolsaraksta drukātu vai digitālu versiju printera tuvumā
Standartizējiet sveķu apstrādes un platformas apkopes grafikus
Apmāciet katru komandas locekli, kas strādā ar printeri, veikt diagnostikas pamatdarbības
Arhivējiet veiksmīgus drukas iestatījumus katrai galvenajai indikācijai (modeļiem, ceļvežiem, pagaidu dokumentiem utt.)
Lielākā daļa zobu 3D drukāšanas kļūmju ir novēršamas vai ātri atrisināmas, tiklīdz ir noskaidrots galvenais iemesls. Disciplinēta pieeja problēmu novēršanai pārvērš neregulāras neveiksmes nepārtrauktā procesa uzlabošanā.
Vai esat gatavs uzlabot drukas uzticamību savā klīnikā vai laboratorijā?
Izpētiet Aident atvērtās zobārstniecības 3D drukas risinājumus un piesakiet konsultāciju:
→ https://www.aident3d.com/inquiry
WhatsApp: +86 19311417410
E-pasts:dongjiahao@aident.cc
Mazāk neveiksmīgu izdruku. Paredzamāki rezultāti.